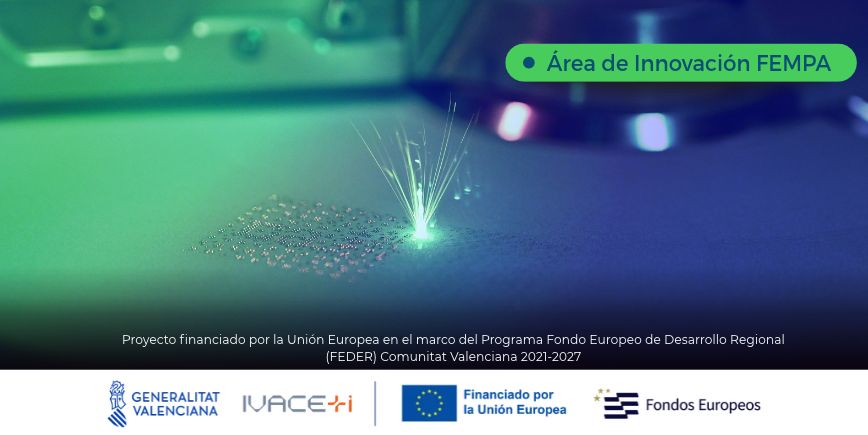
Un equipo internacional de investigadores ha desarrollado una estrategia de fabricación aditiva por deposición de energía dirigida (DED) que combina un láser verde con polvo de aluminio AA7075 reforzado con nanopartículas de carburo de titanio (TiC). Tras un tratamiento térmico, el material alcanzó una resistencia a la fluencia cercana a 600 MPa, superando el valor de referencia de AA7075 forjado utilizado en el estudio y mejorando claramente el comportamiento obtenido con láser infrarrojo.
El reto de imprimir aleaciones de aluminio de la serie 7000
Las aleaciones de aluminio de la serie 7000, como la AA7075, son muy valoradas en aeronáutica, espacio, marina (embarcaciones y estructuras en alta mar) y automoción por su elevada relación resistencia-peso y su capacidad de endurecimiento por precipitación. Sin embargo, su fabricación aditiva con láser es especialmente compleja. El artículo publicado en Nature Communications identifica tres problemas principales cuando se emplean fuentes infrarrojas convencionales, las más usadas en los equipos de fabricación aditiva disponibles en el mercado: baja absorción de la radiación por el aluminio, elevada susceptibilidad al agrietamiento en caliente y pérdida por evaporación de elementos de bajo punto de ebullición, como zinc y magnesio, que reduce posteriormente el potencial de endurecimiento por precipitación.
El trabajo no propone simplemente sustituir un láser por otro. La estrategia integra dos elementos: una fuente láser verde, de menor longitud de onda, y un polvo compuesto de AA7075 con un 1,7 % en masa de nanopartículas de carburo de titanio (TiC) incorporadas de forma uniforme. El TiC actúa principalmente como agente de nucleación y ayuda a suprimir la fisuración durante la solidificación, mientras que el láser verde mejora el acoplamiento entre la energía y el material.
Menor potencia y un baño de fusión más estable
Los investigadores compararon deposición DED con láser infrarrojo (IL-DED) y con láser verde (GL-DED). El láser verde permitió alcanzar depósitos densos utilizando entre un 40 % y un 45 % menos de potencia láser que el infrarrojo. En las condiciones optimizadas del estudio se emplearon 600 o 900 W con láser verde, frente a 1.000 o 1.100 W con láser infrarrojo a velocidades de exploración equivalentes.
La mejora no es únicamente energética. Las observaciones in situ mostraron que el proceso con láser verde genera menos salpicaduras, un gradiente térmico más bajo y un baño de fusión más estable. También redujo la pérdida de elementos de aleación: frente al proceso infrarrojo, las pérdidas de zinc, magnesio y cobre disminuyeron aproximadamente un 30,1 %, un 77,2 % y un 13,3 %, respectivamente. Esa mayor retención de solutos resulta decisiva para el endurecimiento posterior del AA7075.
Una resistencia a la fluencia cercana a 600 MPa
Después de la fabricación, las muestras recibieron un tratamiento térmico (T73): solubilizado a 470 °C durante una hora, temple en agua y envejecimiento en dos etapas, a 110 °C durante cinco horas y a 150 °C durante catorce horas. En las muestras procesadas con láser verde, el tratamiento favoreció una alta densidad de precipitados nanométricos que dificultan el movimiento de dislocaciones y elevan la resistencia mecánica.
La condición GL-DED de baja velocidad alcanzó una resistencia a la fluencia de 591 ± 22 MPa y una elongación de 2,9 ± 0,5 %. La condición de alta velocidad alcanzó 543 ± 1 MPa y una elongación de 5,5 ± 0,6 %. En las mismas condiciones de velocidad, las muestras fabricadas con láser infrarrojo se situaron en 345 ± 12 MPa y 411 ± 4 MPa, respectivamente.
El estudio concluye que el material procesado con láser verde y fabricación aditiva, supera el valor de referencia del AA7075 forjado utilizado en la comparación.
El láser verde no resuelve el problema por sí solo
Uno de los resultados más relevantes para interpretar correctamente la investigación es que el láser verde, por sí solo, no elimina el agrietamiento del AA7075 comercial. Los ensayos realizados sin refuerzo de TiC todavía mostraron grietas de solidificación tanto con láser infrarrojo como con láser verde. La reducción de defectos y el aumento de prestaciones dependen de la acción combinada de la mejor absorción del láser verde y del efecto de las nanopartículas de TiC sobre la nucleación, el refinamiento microestructural y la supresión de grietas.
En el compuesto TiC/AA7075, los investigadores no observaron grietas en los depósitos y lograron una densidad relativa superior al 99,5 % con láser verde. Por tanto, el avance debe entenderse como una estrategia integrada de material y proceso, no como una ventaja universal del láser verde aplicable automáticamente a cualquier aleación de aluminio.
Potencial para aeronáutica, espacio y componentes ligeros
La deposición de energía dirigida es especialmente interesante para fabricar o reparar componentes metálicos de gran tamaño y geometría compleja. Esta tecnología está ganando relevancia para componentes ligeros de nueva generación en el sector aeroespacial, donde las aleaciones de muy alta resistencia son necesarias para reducir masa sin renunciar a capacidad estructural y tolerancia al daño.
El resultado abre una vía para ampliar la fabricación aditiva de aleaciones de aluminio 7xxx, tradicionalmente difíciles de imprimir, y aun menor coste energético que la tecnología actual mediante láser infrarrojo. Si la estrategia puede escalarse y demostrar repetibilidad, fatiga, tenacidad, comportamiento frente a corrosión y estabilidad en componentes reales, podría resultar de interés para estructuras aeronáuticas, piezas espaciales, componentes de automoción de altas prestaciones y aplicaciones donde coincidan bajo peso y elevada resistencia.
Si tu empresa está interesada en explorar las posibilidades de la fabricación aditiva, en FEMPA contamos con tecnología para la realización de pruebas y prototipos, tanto en materiales plásticos como metálicos.
Preguntas frecuentes
¿Qué material se ha fabricado en el estudio?
Un compuesto de matriz AA7075 reforzado con un 1,7 % en masa de nanopartículas de carburo de titanio (TiC), procesado mediante fabricación aditiva por deposición de energía dirigida por láser.
¿Qué ventaja aporta el láser verde frente al infrarrojo?
En las condiciones comparadas, mejoró el acoplamiento energía-material, estabilizó el baño de fusión y permitió trabajar con un 40–45 % menos de potencia, reduciendo además la evaporación de elementos como zinc y magnesio.
¿Qué resistencia alcanzó el material?
Tras tratamiento térmico (T73), la condición de baja velocidad fabricada con láser verde alcanzó 591 ± 22 MPa de resistencia a la fluencia. La condición de alta velocidad alcanzó 543 ± 1 MPa.
¿El láser verde evita por sí solo las grietas del AA7075?
No. El estudio muestra que el AA7075 comercial todavía presenta grietas de solidificación con láser verde. La supresión de grietas se consiguió al combinar el proceso con nanopartículas de TiC.
¿Por qué es interesante para el sector aeroespacial?
Porque las aleaciones 7xxx ofrecen una elevada relación resistencia-peso y la DED puede fabricar o reparar componentes grandes y complejos. El avance amplía las posibilidades de procesar estas aleaciones mediante fabricación aditiva.
¿Cómo podemos ayudarte desde FEMPA?
- FEMPA, la Federación del Metal de la Provincia de Alicante, ha recibido financiación para la contratación de un Agente de Innovación, en el marco del Programa de Promoción del Talento, dentro de la Línea 1 – Agentes de Innovación.
La actuación se desarrolla con el apoyo del Instituto Valenciano de Competitividad e Innovación IVACE+i (Generalitat Valenciana), en el marco de la Red de Agentes de Innovación de la Comunitat Valenciana, y está financiado por la Unión Europea en el marco del Programa Fondo Europeo de Desarrollo Regional
(FEDER) Comunitat Valenciana 2021-2027
El Área de Innovación de FEMPA tiene como misión fundamental dinamizar y promover iniciativas que generen oportunidades de negocio y transformación digital, tecnológica e innovadora de las empresas:
| Programa | Promoción del talento |
| Línea de Actuación | 1. Agentes de Innovación |
| Entidad Beneficiaria | FEMPA |
| Número de Expediente | INNTA1/2026/31 |
| Subvención | 116.985,12 € |
Asesoramiento individualizado en materia de I+D e innovación.
Diagnóstico de innovación empresarial.
Prospección tecnológica.
Información y asesoramiento en la tramitación de subvenciones, ayudas públicas y deducciones fiscales asociadas a proyectos innovadores.
Asistencia para el análisis, desarrollo, acompañamiento y justificación de proyectos de I+D+i.
Estudios de viabilidad de desarrollos de I+D+i: estado del arte, validación de mercado, legislación, propiedad intelectual.
Visitas guiadas al Industrial Lab: espacio demostrativo de robótica industrial, gemelo digital, fabricación aditiva, y Realidad Virtual.
Activación de pruebas piloto de fabricación aditiva.
Formulación de retos de innovación, y lanzamiento a la red del Sistema Valenciano de Innovación (SVI).
Punto de conexión e intermediación con agentes del SVI (universidades, centros de investigación y tecnológicos, parques científicos y grupos de investigación, servicios de innovación de EGMs) para la búsqueda de soluciones científicas o tecnológicas a problemas de las empresas asociadas.
Conexión de empresas para la participación en acciones colaborativas (simbiosis empresarial).